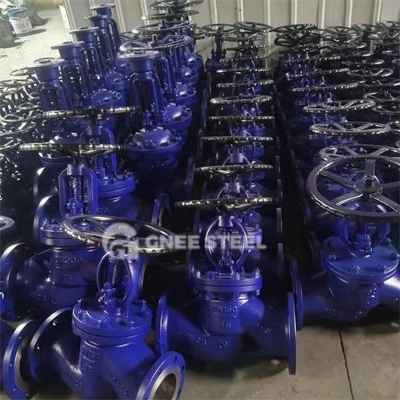
1. การปรับสภาพพื้นผิว (รากฐานสำคัญ)
การเสื่อมสภาพและการกำจัดน้ำมัน
ใช้ตัวทำละลายอินทรีย์ (น้ำมันเบนซิน/ไตรคลอโรเอทิลีน) หรือสารเสื่อมสภาพของโลหะเพื่อกำจัดคราบน้ำมันและตรวจสอบให้แน่ใจว่าไม่มีไขมันตกค้างบนพื้นผิว
การกำจัดสนิม
แสงสนิม: กระดาษทราย/แปรงแปรงลวดแบบแมนนวล;
การเกิดสนิมอย่างรุนแรง: การพ่นทราย/การยิงด้วยการยิง (ความขรุขระพื้นผิว RA น้อยกว่าหรือเท่ากับ12.5μm)
การทำความสะอาดและการกำจัดฝุ่น
เป่าฝุ่นด้วยอากาศอัดและเช็ดด้วยตัวทำละลายเพื่อให้แน่ใจว่าพื้นผิวสะอาดและแห้ง
การรักษาชิ้นส่วนพิเศษ : พื้นผิวการตัดจะต้องเคลือบด้วยไพรเมอร์อีพ็อกซี่พิเศษ (เพื่อเพิ่มการยึดเกาะของพื้นผิวเรียบ)
2. การป้องกันการป้องกัน
การปิดผนึกพื้นผิว/ด้าย/วาล์วก้าน : ห่อด้วยเทปทนอุณหภูมิสูงเพื่อป้องกันไม่ให้สีเจาะและส่งผลกระทบต่อการทำงาน;
พื้นผิวหน้าแปลน : ครอบคลุมด้วยฝาครอบป้องกัน PP เพื่อหลีกเลี่ยงการฉีดพ่นมลพิษ
3. การเลือกกระบวนการเคลือบ
| วิธี | สถานการณ์ที่เกี่ยวข้อง | points technical points |
|---|---|---|
| วิธีแปรง | วาล์วขนาดเล็กด้านล่าง DN50 | จุ่มแปรงสีอย่างสม่ำเสมอเริ่มต้นด้วยส่วนที่แข็งแล้วย้ายไปยังส่วนที่ง่ายเพื่อหลีกเลี่ยงริ้วรอย (ความหนาน้อยกว่าหรือเท่ากับ80μm) |
| วิธีการฉีดพ่น | DN50 ขึ้นไปหรือการผลิตจำนวนมาก | ความดันอากาศ 0.4-0.7MPA, ปืนพ่นห่างจากชิ้นงาน 100-150 มม. ย้ายด้วยความเร็วคงที่เพื่อป้องกันการหยด |
| การเคลือบ | ชิ้นส่วนเช่น handwheels ที่มีความต้องการลักษณะต่ำ | ควบคุมเวลาแช่และตำแหน่งในแนวตั้งเพื่อให้แน่ใจว่าการเคลือบแบบสม่ำเสมอ |
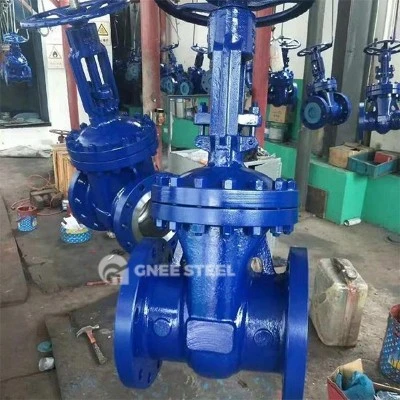
4. การออกแบบระบบการเคลือบ
primer
ไพรเมอร์อีพ็อกซี่: เหมาะสำหรับพื้นผิวโลหะทั้งหมดความต้านทานสเปรย์เกลือมากกว่าหรือเท่ากับ 500 ชั่วโมง topcoat
วิธีแก้ปัญหาการจับคู่: อีพ็อกซี่ไพรเมอร์ + โพลียูรีเทน topcoat (การผุกร่อนกลางแจ้ง), อีพ็อกซี่ไพรเมอร์ + ฟลูออโรคาร์บอนท็อปโค้ท (การเพิ่มประสิทธิภาพการกัดกร่อน);
ความหนาของการเคลือบรวม: 120-200μm (ตามมาตรฐาน ISO 12944)
ทางเลือกด้านสิ่งแวดล้อม : สีอุตสาหกรรมที่ใช้น้ำ (การปล่อย VOC ลดลง 70%) ซึ่งจะต้องเป็นไปตามข้อกำหนดการต้านทานการกัดกร่อน
5. สภาพแวดล้อมและการควบคุมคุณภาพ
เงื่อนไขการก่อสร้าง : อุณหภูมิมากกว่าหรือเท่ากับ 5 องศาความชื้นน้อยกว่าหรือเท่ากับ 80%หลีกเลี่ยงฝนหมอกและสภาพแวดล้อมที่มีลมแรง
การรีดและการบ่ม: 2 ชั่วโมงที่อุณหภูมิห้องพักรักษาไว้อย่างเต็มที่เป็นเวลา 24 ชั่วโมง (หรืออบตามคำแนะนำสี);
test รายการ :
การยึดเกาะ (วิธีการตัดข้ามมากกว่าหรือเท่ากับ 1 ระดับ);
ความหนาของความหนาของฟิล์ม (ข้อผิดพลาดน้อยกว่าหรือเท่ากับ± 15%);
การตรวจสอบลักษณะที่ปรากฏ (ไม่มีการเคลือบที่ขาดหายไป, หย่อนคล้อย, ฟอง)
6. ข้อมูลจำเพาะบรรจุภัณฑ์การจัดเก็บและการขนส่ง
โพรงวาล์วเต็มไปด้วยน้ำมันต่อต้านความทนทานและหน้าแปลนถูกปกคลุมด้วยฝาครอบป้องกัน
กล่องไม้เฟรมใช้ในการแขวนและแก้ไขเหนือ DN200 เพื่อป้องกันไม่ให้สารเคลือบผิวเสียหายจากการสั่นสะเทือนการขนส่ง
ระดับความดัน, ลูกศรทิศทางการไหลและฉลาก "กันความชื้นและกันกระแทก" ถูกทำเครื่องหมายไว้
วิวัฒนาการทางเทคนิค: วาล์วระดับสูงใช้การฉีดพ่นทังสเตนคาร์ไบด์ (HV มากกว่าหรือเท่ากับ 900) แทนที่จะเป็นสีแบบดั้งเดิมโดยมีความต้านทานอุณหภูมิ 800 องศาและอายุการใช้งานเพิ่มขึ้น 3 ครั้ง